Distância de detecção do indutivo: Sn, Sa e faceado
Sn, Sr e Sa, fator de correção por metal, faceado x não faceado, distância entre sensores vizinhos e as faixas M8 a M30 da linha, com conta.
Leitura de cerca de 11 min · atualizado em 09/11/2026.
Funcionou no comissionamento, falha às vezes: o erro de projetar pelo Sn
Um sensor M18 de 5 mm foi montado a 4,8 mm de um came de aço. No comissionamento, tudo certo. Três meses depois, a máquina para uma ou duas vezes por turno, sempre de tarde. Ninguém mexeu no sensor. O que mudou foi a temperatura do painel, o desgaste da bucha que deixa o came balançar meio milímetro e a tolerância daquele exemplar, que nunca teve exatamente 5 mm.
O número impresso no corpo, o alcance nominal, não é a distância em que o sensor sempre detecta. É um valor de referência, medido com um alvo padrão em condições de laboratório. Projetar a montagem por ele é a causa mais comum de falha intermitente em indutivos. Este artigo mostra quais números usar, como corrigir pelo metal do alvo e como montar faceado, não faceado e sensores vizinhos sem interferência.
Sn, Sr, Su e Sa: quatro números, um só para o projeto
A norma internacional de interruptores de proximidade define uma cadeia de distâncias. Cada uma acrescenta uma fonte de variação à anterior. Entender a cadeia é entender por que a margem existe.
| Símbolo | Nome | O que representa | Relação típica |
|---|---|---|---|
| Sn | Alcance nominal | Valor de catálogo, para comparar modelos; não considera tolerâncias | Referência (100 %) |
| Sr | Alcance real | Medido em um exemplar, a 23 °C e na tensão nominal | Entre 90 % e 110 % do Sn |
| Su | Alcance útil | Sr em toda a faixa de temperatura e de tensão | Entre 90 % e 110 % do Sr |
| Sa | Alcance assegurado | Distância em que a detecção é garantida em qualquer exemplar e condição | De 0 a 81 % do Sn |
O 81 % não é arbitrário: é o pior caso das duas tolerâncias, 0,9 × 0,9 = 0,81. Um exemplar pode sair de fábrica com 10 % a menos, e a temperatura pode tirar mais 10 % desse valor. Para um sensor de Sn 5 mm, o alcance assegurado é 4,05 mm. Montado a 4,8 mm, como no caso do came, ele estava fora da zona garantida desde o primeiro dia.
Tudo isso vale para o alvo padrão. Para o seu alvo, o Sa ainda precisa ser multiplicado pelo fator de correção do material, e a distância de trabalho precisa caber dentro do resultado com folga para a vibração da máquina.
O alvo padrão e por que o seu alvo é diferente
O Sn é medido com uma chapa quadrada de aço doce, com 1 mm de espessura e lado igual ao diâmetro da face sensora ou a três vezes o Sn, o que for maior. Para um M18 de 5 mm, isso é um quadrado de aço de cerca de 18 mm de lado. Um parafuso M6 visto de topo, uma aresta de chapa ou um dente estreito de engrenagem são alvos bem menores e são detectados mais perto.
- Alvo menor que o alvo padrão (diâmetro da face ou 3 Sn, o maior): o alcance cai, tanto mais quanto menor o alvo. Se o alvo é pequeno, escolha um sensor de diâmetro menor ou aproxime a montagem.
- Alvo maior que o padrão: o ganho é pequeno. Não conte com ele no projeto.
- Aproximação lateral: quando o alvo passa de lado pela face, e não de frente, o ponto de comutação depende da curva de resposta do sensor. Teste com a peça passando na posição real.
- Revestimento: tinta, plástico, borracha e óleo não amortecem o campo, mas a espessura deles soma na distância.
Fator de correção por material: a conta que mais se esquece
Metais diferentes dissipam quantidades diferentes de energia do campo. O aço comum, que é ferromagnético e de resistividade moderada, é o alvo mais fácil. Metais não ferrosos de baixa resistividade, como alumínio e cobre, deixam as correntes parasitas circularem com pouca perda e “pesam” menos no oscilador. O resultado prático é um alcance bem menor.
| Material do alvo | Fator típico | Use no projeto (conservador) |
|---|---|---|
| Aço carbono (aço doce) | 1,0 | 1,0 |
| Aço inoxidável | 0,6 a 1,0, conforme a liga | 0,6 |
| Latão | 0,35 a 0,50 | 0,35 |
| Alumínio | 0,30 a 0,45 | 0,30 |
| Cobre | 0,25 a 0,45 | 0,25 |
O inox merece cuidado especial. Ligas não magnéticas, as mais comuns em equipamentos para alimentos e química, ficam na parte baixa da faixa; ligas magnéticas ficam perto do aço. Como o nome “inox” não diz qual liga a peça usa, projete pelo fator baixo ou teste com a peça real. Chapas não ferrosas muito finas, abaixo de cerca de 1 mm, podem se comportar de forma diferente da tabela; nesse caso, o teste com a peça é obrigatório.
Exemplo trabalhado: o mesmo came em aço e em alumínio
Outro came, agora com folga mecânica, passa diante do sensor a 3,0 mm da face. A bucha gasta deixa o came oscilar 0,5 mm. A distância de trabalho no pior caso é, portanto, 3,5 mm. A estrutura é de chapa de aço, e o sensor ficará embutido nela, o que pede um modelo faceado.
- Came de aço, fator 1,0: o Sn mínimo é 3,5 ÷ 0,81 = 4,3 mm. Um M18 faceado de 5 mm, como o LRI-SEN-J18M, tem Sa = 5 × 0,81 = 4,05 mm. Cabe, com 0,55 mm de folga.
- Came de alumínio, fator conservador 0,30: o Sn mínimo passa a 3,5 ÷ (0,81 × 0,30) = 14,4 mm. O mesmo M18 de 5 mm teria Sa de apenas 5 × 0,81 × 0,30 = 1,2 mm. Não serve.
- Um M30 faceado padrão de 10 mm daria Sa de 10 × 0,81 × 0,30 = 2,4 mm. Também não serve.
- Saídas que fecham a conta: um M30 faceado com versão de 22 mm, como o LRI-SEN-J30DW (linha para baixa temperatura, Sn de 10 a 22 mm conforme a versão), dá 22 × 0,81 × 0,30 = 5,3 mm; ou manter um M30 faceado de 10 mm e aproximar o came para 1,5 mm: com a folga de 0,5 mm, o pior caso fica em 2,0 mm, dentro dos 2,4 mm de Sa em alumínio.
- Em versões de alcance ampliado, o fator para alumínio pode ser menor que o da tabela. Por isso, confirme a escolha na bancada, com o came de alumínio real e a máquina parada e bloqueada, medindo o ponto de comutação com calibre de lâminas.
O exemplo mostra a ordem de grandeza do problema: trocar aço por alumínio multiplica por mais de três o alcance nominal necessário. Fazer essa conta antes da compra evita trocar todos os sensores do pedido.
Faceado x não faceado: o que muda no campo e na montagem
No faceado, também chamado de blindado ou embutível, a bobina fica cercada por um anel metálico e pelo núcleo de ferrite, e o campo sai só pela frente. A chapa em volta não é vista. No não faceado, a bobina avança até a ponta e o campo se abre para os lados. O ganho é alcance, tipicamente de uma vez e meia a duas vezes o do faceado do mesmo diâmetro; o custo é a exigência de espaço livre de metal ao redor da ponta.
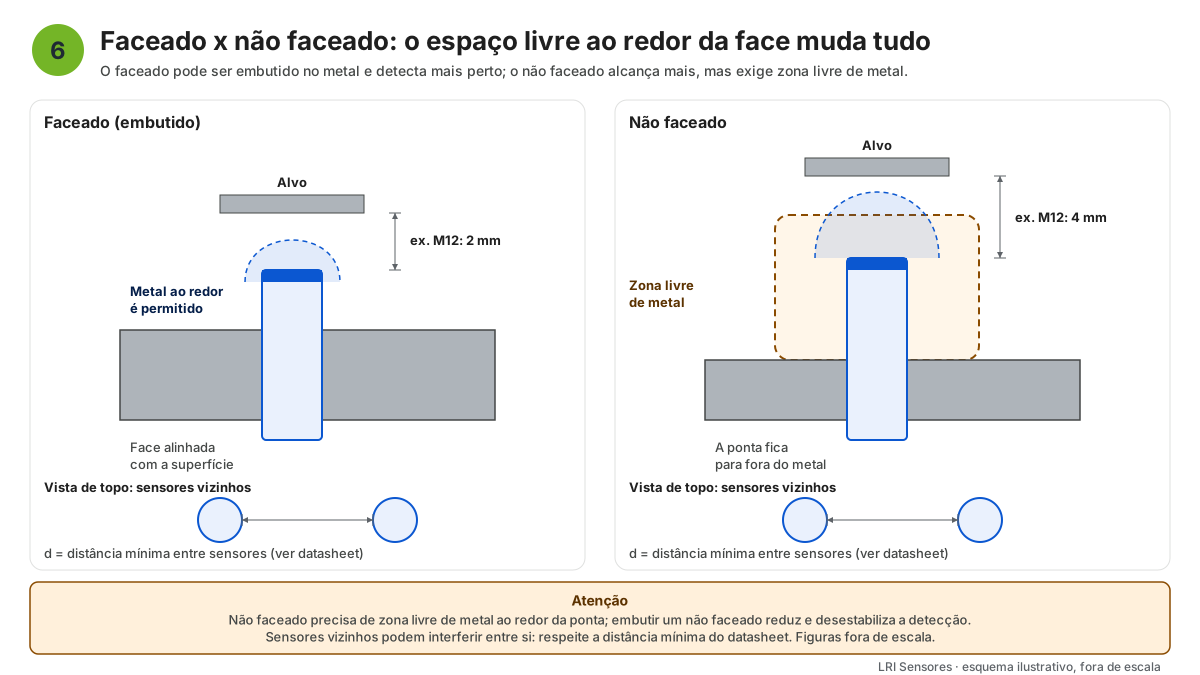
| Situação | Faceado | Não faceado |
|---|---|---|
| Metal ao redor da face | Permitido, com a face alinhada à superfície | Não: zona livre de metal com diâmetro de pelo menos 3 vezes o do sensor |
| Posição da face | Alinhada à chapa; nunca afundada no furo | Ponta para fora do metal em pelo menos 2 Sn |
| Metal à frente, além do alvo | Pelo menos 3 Sn de distância | Pelo menos 3 Sn de distância |
| Dois sensores lado a lado | Pelo menos 2 diâmetros entre corpos | Pelo menos 3 diâmetros entre corpos |
| Dois sensores frente a frente | Pelo menos 6 Sn entre faces | Pelo menos 6 Sn entre faces; prefira mais |
Um erro frequente é afundar um faceado dentro de um furo, com a face abaixo da superfície: a parede do furo cerca a face por dentro do campo e funciona como alvo permanente. O faceado precisa ficar com a face alinhada à chapa ou ligeiramente para fora.
Sensores vizinhos: por que um atrapalha o outro
Cada indutivo tem seu próprio oscilador, e sensores do mesmo modelo oscilam em frequências muito próximas. Campos sobrepostos se somam e se cancelam num batimento lento, que o comparador lê como um alvo que vai e vem: a saída pisca sem peça presente. O sintoma típico é um sensor que só falha quando o vizinho está energizado.
- Respeite as distâncias da tabela acima ou da ficha, o que for maior.
- Se não houver espaço lateral, desencontre os sensores em altura ou em profundidade, para que os campos não se cruzem.
- Prefira faceados em montagens adensadas: o campo mais estreito permite aproximar os corpos.
- Em placas de dispositivos com muitos sensores, faça o teste com todos energizados ao mesmo tempo, nunca um de cada vez.
As faixas da linha LRI-SEN por rosca
Alcances nominais dos indutivos cilíndricos da linha com rosca declarada na ficha. Valores separados por barra são versões do mesmo modelo.
| Rosca | Faceado | Não faceado | Exemplos |
|---|---|---|---|
| M8 | 1 a 3 mm | 2 a 6 mm | LRI-SEN-J8D (faceado, 1/2/3 mm), LRI-SEN-J8NF (não faceado, 2 mm), LRI-SEN-J8T (não faceado, 4/6 mm) |
| M12 | 2 a 6 mm | 4 a 12 mm | LRI-SEN-J12W (faceado, 2 mm), LRI-SEN-J12MT (faceado, 4/6 mm), LRI-SEN-J12 (não faceado, 4 mm), LRI-SEN-J12T (não faceado, 8/12 mm) |
| M18 | 5 a 12 mm | 8 a 20 mm | LRI-SEN-J18M (faceado, 5 mm), LRI-SEN-J18MT (faceado, 8/12 mm), LRI-SEN-J18NF (não faceado, 8 mm), LRI-SEN-J18T (não faceado, 16/20 mm) |
| M30 | 10 a 22 mm | 15 a 40 mm | LRI-SEN-J30MNF (faceado, 10 mm), LRI-SEN-J30DW (faceado, 10–22 mm), LRI-SEN-J30T (não faceado, 25/40 mm) |
Repare que um M18 faceado de longa distância, como o LRI-SEN-J18MT, chega a 12 mm, mais que o dobro do M18 faceado padrão de 5 mm. Isso abre uma saída para estruturas metálicas: ganhar alcance sem abrir zona livre. Abaixo do M8 há ainda os miniaturas, como o LRI-SEN-D3, de Ø 3 mm e 0,6 a 1,0 mm conforme a versão, e o LRI-SEN-J5, M5 faceado, de 0,8 a 1,5 mm.
Modelos para comparar alcance e montagem:
Montagem e ajuste com calibre, passo a passo
- Desenergize o circuito antes de instalar ou trocar o sensor.
- Confira a montagem: faceado com a face alinhada à chapa; não faceado com a ponta para fora e a zona livre respeitada.
- Posicione o alvo na condição mais afastada que a máquina pode produzir e meça com calibre de lâminas.
- Aperte as porcas com moderação e, quando a ficha indicar torque, respeite o valor. Excesso de aperto deforma corpos plásticos e roscas finas.
- Com a máquina parada e bloqueada contra partida, energize só o circuito do sensor e aproxime o alvo real devagar, movendo a peça à mão ou pelo modo manual da máquina; anote a distância em que a saída liga.
- Afaste o alvo e anote onde a saída desliga. A diferença é a histerese daquele exemplar.
- Confirme que a distância de trabalho fica dentro do Sa corrigido pelo material, com folga para a vibração.
- Registre na documentação da máquina a distância de montagem e o código do sensor.
O que informar na cotação
- Metal do alvo, com a liga quando for inox, e dimensões da área que passa diante da face.
- Distância de trabalho nominal e a variação máxima por folga e vibração.
- Se o sensor ficará embutido em metal, saliente ou em suporte não metálico.
- Rosca ou formato desejado e espaço disponível ao redor e atrás do sensor.
- Quantos sensores ficarão próximos e a distância entre eles.
- Temperatura do local, tensão de alimentação e tipo de saída.
Perguntas frequentes
Qual a diferença entre Sn e Sa?
Sn é o alcance nominal, o número de catálogo medido com alvo padrão de aço, útil para comparar modelos. Sa é o alcance assegurado, a distância em que a detecção é garantida para qualquer exemplar em toda a faixa de temperatura e tensão, até 81 % do Sn, por definição. Projete pelo Sa, já corrigido pelo metal do alvo.
Quanto o alcance cai com alvo de alumínio ou inox?
Tipicamente, o alumínio é detectado a 30 % a 45 % do alcance do aço, e o inox entre 60 % e 100 %, conforme a liga. Use o fator da ficha do modelo quando existir; sem ele, projete pelo valor mais baixo e confirme na bancada com a peça real. Inox não magnético fica na parte baixa da faixa.
Posso embutir um sensor não faceado em uma chapa metálica?
Não. O metal ao redor da ponta funciona como um alvo permanente: o alcance útil cai, o ponto de comutação fica instável e, com o aquecimento, a saída pode travar ligada. Se a estrutura é metálica e não há espaço para a zona livre, use um faceado. Os de longa distância ajudam: o LRI-SEN-J12MT, M12 faceado, chega a 6 mm, mais que os 4 mm do M12 não faceado padrão.
Qual a distância mínima entre dois sensores indutivos?
A da ficha do modelo. Como orientação típica, faceados lado a lado pedem pelo menos 2 diâmetros entre corpos, não faceados pelo menos 3, e sensores frente a frente pelo menos 6 Sn entre faces. Abaixo disso, os osciladores interferem e a saída pisca. Teste sempre com todos os sensores energizados.
Um alvo pintado ou com revestimento plástico é detectado?
É, desde que o metal por baixo esteja dentro do alcance corrigido. Tinta, plástico e óleo não amortecem o campo, mas a espessura deles soma na distância. Uma peça de aço com 1 mm de revestimento encostada na face está, para o sensor, a 1 mm.
Leia também
- Como funciona o sensor indutivo e o que muda o alcance
- Sensor não detecta? Diagnóstico passo a passo em campo
- PNP ou NPN: como ligar o sensor de 3 fios no CLP
- Como pedir cotação de sensor industrial sem retrabalho
Termos deste artigo no glossário: sn, sr, sa, fator material, faceado, nao faceado, zona livre, histerese, rosca, temperatura.